
Teknologia
Kuudenarvoisen kromin korvaaminen
TripleHard® on patentoitu nikkelistä ja kolmenarvoisesta kromista (Cr(III)) koostuva pinnoite, joka on kehitetty korvaamaan Cr(VI)-kovakromi teollisessa tuotannossa.
- 900–1050 HV
- kovuus ilman lämpökäsittelyä
- 1000 h
- neutraali suolasumutesti, luokitus 10, riippuu nikkelialuskerroksesta
- 20–40 µm
- tyypillisesti hydraulivarsilla, venttiilinvarsilla 5–10 µm
- Cr(III)
- kovakromiprosessi: kylvyssä ei kromihappoa
Kovakromauksella on yksi ratkaisematon ongelma: sen kemia aiheuttaa syöpää, ja EU-sääntely kiristyy jatkuvasti.
TripleHard® on patentoitu nikkelistä ja kolmenarvoisesta kromista (Cr(III)) koostuva pinnoite. Savroc on kehittänyt sen Kuopiossa korvaamaan kovakromin teollisessa tuotannossa. Kyse ei ole laboratoriovaihtoehdosta eikä suorituskyvystä tinkivästä kompromissista: kovuus 900–1050 HV, luokitus 10 neutraalissa suolasumutestissä 1000 tunnin jälkeen nikkelialuskerroksesta riippuen, erinomainen kulutuskestävyys, ja valmistus kolmenarvoiseen kromiin perustuvalla kovakromiprosessilla.
Miksi kuudenarvoisesta kromista on luovuttava
Kovakromauksessa teräsosan pintaan kasvatetaan elektrolyyttisesti kova kromikerros. Sitä käytetään osissa, joiden on kestettävä kulumista ja korroosiota: sylinterien männänvarsissa, venttiilien varsissa, akseleissa ja teloissa. Perinteinen prosessi perustuu kuudenarvoiseen kromiin, Cr(VI): hapetusasteella +6 olevaan kromiin, jota kylvyssä käsitellään kromihappona. Kovakromi on ansainnut asemansa. Se on kovaa, kestää kulumista ja korroosiota, prosessi on yksinkertainen ja edullinen, ja vuosisadan kokemus on tehnyt siitä ennustettavan. Siksi se on yhä teollisuuden oletusvalinta, eikä tällä sivulla kyseenalaisteta sen suorituskykyä. Ongelma ei ole pinnoite vaan kemia pinnoituksen aikana, ja se ongelma kasvaa koko ajan.
Se aiheuttaa syöpää. Cr(VI)-yhdisteet on luokiteltu syöpää aiheuttaviksi, perimää vaurioittaviksi ja myrkyllisiksi. Ne ovat REACH-asetuksessa erityistä huolta aiheuttavia aineita (SVHC). Altistumisriski ei rajoitu kylpyyn, vaan ulottuu aineiden käsittelyyn, huoltoon, jätteiden käsittelyyn ja prosessia ympäröivään toimitusketjuun.
Sen hallinta on kallista. Cr(VI)-linja tarvitsee kaasunpesurit, oman poistoilman käsittelyn ja monimutkaisen jätevedenkäsittelyn. Järjestelmät hallitsevat vaaraa, mutta pinnoitetta ne eivät paranna. Jokainen niistä on investointi- ja käyttökustannus, joka johtuu kemiasta eikä tuotteesta, ja ehdotettu EU-rajoitus voi nostaa vaatimuksia entisestään.
Se on kasvava toimitusketjuriski. OEM-valmistajat poistavat Cr(VI):n spesifikaatioistaan, ja jäljempänä kuvattu sääntely kiristyy vuosi vuodelta. Toimittaja, joka on edelleen riippuvainen Cr(VI):sta, joutuu yhä useammin vastaamaan kysymyksiin toimitusvarmuudesta eikä laadusta.
REACH-asetuksen periaate on, että tällaiset aineet korvataan vähitellen turvallisemmilla vaihtoehdoilla aina, kun teknisesti ja taloudellisesti toteuttamiskelpoinen vaihtoehto on saatavilla. TripleHard® kehitettiin juuri tällaiseksi vaihtoehdoksi.
Sääntelyn nykytila
Tilanne lokakuussa 2026. Sääntelyprosessit etenevät, joten tarkista päivämäärät ECHAlta ennen kuin nojaat niihin.
Cr(VI)-yhdisteet ovat tällä hetkellä REACH-asetuksen liitteessä XIV eli luvanvaraisten aineiden luettelossa. Niiden laillinen käyttö edellyttää lupaa: joko omaa lupaa tai toimitusketjussa ylempänä myönnettyä lupaa, joka kattaa oman käyttösi ja sen ehdot. Luvan mukana tulevat myös ilmoitusvelvollisuudet. Kummassakin tapauksessa lupa on sidottu tarkastelujaksoon, ja siitä aiheutuu kustannuksia ja hallinnollista työtä.
Tilanne on muuttumassa. Euroopan komissio pyysi ECHAa laatimaan rajoitusraportin, jolla nämä aineet siirrettäisiin liitteestä XIV liitteeseen XVII eli rajoitusluetteloon. Ero on olennainen: lupa on valvottu oikeus jatkaa käyttöä, rajoitus taas kielto, josta on määritellyt poikkeukset.
Prosessi tähän mennessä:
| Milloin | Mitä |
|---|---|
| 11.4.2025 | ECHA jätti rajoitusehdotuksen, joka koskee 13:a kuudenarvoisen kromin yhdistettä (julkistettiin 29.4.2025) |
| 2026 | Riskinarviointikomitea (RAC) hyväksyi lopullisen lausuntonsa |
| 11.6.2026 | Sosioekonomisen analyysin komitea (SEAC) hyväksyi lausuntoluonnoksensa |
| 17.6.–19.8.2026 | Julkinen kuuleminen SEACin lausuntoluonnoksesta |
| Odotetaan marraskuussa 2026 | SEACin lopullinen lausunto. Aikataulua on jatkettu REACH-asetuksen 71 artiklan 3 kohdan nojalla |
| Sen jälkeen | Euroopan komission ja jäsenvaltioiden käsittely, ennen kuin mikään rajoitus lisätään liitteeseen XVII |
Lähteet: ECHA, luvanvaraisten aineiden luettelo (liite XIV) ja harkittavana olevat rajoitukset.
- ECHA jättää rajoitusehdotuksen
Kolmetoista kuudenarvoisen kromin yhdistettä ehdotetaan liitteeseen XVII eli rajoitusluetteloon. Prosessi alkaa.
- RAC hyväksyy lopullisen lausuntonsa
Riskinarviointikomitea vahvistaa terveysperusteet. Ensimmäinen kahdesta komitealausunnosta.
- SEAC hyväksyy lausuntoluonnoksensa
Sosioekonomisen analyysin komitea punnitsee kustannuksia ja hyötyjä. Kyse on luonnoksesta, ei vielä päätöksestä.
- Julkinen kuuleminen
Teollisuus ja muut sidosryhmät kommentoivat SEACin lausuntoluonnosta.
- Prosessin nykytila
- SEACin lopullinen lausunto
Viimeinen komiteavaihe. Aikataulua on jatkettu REACH-asetuksen 71 artiklan 3 kohdan nojalla.
- Komissio ja jäsenvaltiot päättävät
Jos rajoitus hyväksytään, aineet siirtyvät liitteeseen XVII. Lupamenettely muuttuu kielloksi, josta on määritellyt poikkeukset.
Päivämäärät ECHAlta. SEACin lopullinen lausunto ja komission päätös ovat odotettuja vaiheita, eivät vielä toteutuneita.
Mitä tämä voi tarkoittaa pinnoittamoille, OEM-valmistajille ja markkinalle
Lopullisia ehtoja ei ole vielä päätetty, joten seuraavat ovat ehdotuksen nykyisestä sisällöstä johdettuja mahdollisia seurauksia, eivät varmuuksia.
Pinnoittamoille. Ehdotettu rajoitus ei kiellä kovakromausta metallille. Se sallisi sen työntekijän altistumisrajojen ja ilma- ja vesipäästöjen vuotuisten enimmäismäärien puitteissa 18 kuukauden siirtymäajan jälkeen. Työntekijän raja-arvon tiukkuus on vielä auki. Ehdotuksessa on metallin pinnoitukselle kaksi vaihtoehtoa: 5 µg/m³, sama kuin EU:n nykyinen sitova raja-arvo, tai 1 µg/m³, viidesosa siitä. ECHA:n riskinarviointikomitea (RAC) on ehdottanut yhtä, tiukempaa 0,1 µg/m³ rajaa. Sosioekonomisen analyysin komitean (SEAC) lausuntoluonnos (kesäkuu 2026) pitää 1 µg/m³ vaihtoehtoa todennäköisesti oikeasuhtaisena, toteaa yhtenäisen 0,5 µg/m³ rajan voivan myös olla sopiva ja pitää 0,1 µg/m³ rajaa 18 kuukauden siirtymäajalla todennäköisesti kohtuuttomana. ECHA:n kyselyssä 685 Cr(VI)-aineita käyttävästä yrityksestä 31 % kertoi, ettei vielä täyttäisi 1 µg/m³ rajaa; useimmat heistä aikoivat investoida lisäsuojaukseen, ja 6 % kaikista vastaajista arvioi lopettavansa tai siirtävänsä toimintansa. Monelle laitokselle tiukempi vaihtoehto tarkoittaisi siksi todennäköisesti lisäinvestointeja koteloihin, kohdepoistoihin, mittauksiin ja jätevedenkäsittelyyn, ja ECHA:n vaikutusarvio laskee odotettuihin kustannuksiin myös toimintojen lopettamiset ja siirrot (ECHA:n webinaari rajoitusehdotuksesta 18.6.2025; RAC:n lausunto ja SEACin lausuntoluonnos, kesäkuu 2026).
OEM-valmistajille ja ostajille. Jos osa laitoksista ei pysty täyttämään raja-arvoja, Cr(VI)-kovakromin toimittajajoukko Euroopassa voi pienentyä ja keskittyä, ja osa kapasiteetista voi siirtyä EU:n ulkopuolelle, mikä pidentäisi toimitusketjuja. Korvaavan pinnoitteen kelpuutus vie tyypillisesti vuosia, kauemmin kuin ehdotettu siirtymäaika.
Markkinalle. Kasvavat vaatimustenmukaisuuden kustannukset ja pienenevä kapasiteetti voivat nostaa Cr(VI)-kovakromin hintoja ja pidentää toimitusaikoja Euroopassa. Sääntely kehittyy samaan suuntaan muuallakin: Yhdysvalloissa EPA on kiristänyt kromipinnoituksen päästörajoja ja kieltänyt PFOS-pohjaiset huuruestoaineet.
Ostajalle kysymys ei ehkä ole niinkään se, pysyykö Cr(VI)-pinnoitus laillisena, vaan se, onko toimittajajoukko, jonka varassa se on, vielä olemassa nykyisin ehdoin viiden vuoden päästä. Suunta on selvä, vaikka lopullinen teksti ei vielä ole, ja myöhäinen siirtyminen tulee todennäköisesti kalliimmaksi kuin varhainen.
Juuri kelpuutuksen pituus on syy aloittaa nyt. Pelkästään ensimmäisten testitulosten saaminen voi kestää jopa kuusi kuukautta, ja koko matka ensimmäisestä asiakaskontaktista täyteen hyväksyntään kestää kolmesta viiteen vuotta, joskus seitsemän.
Miksi aiempi kolmenarvoinen kromi ei toiminut
Kolmenarvoinen kromi, Cr(III), on hapetusasteella +3 olevaa kromia. Se on paljon vähemmän myrkyllistä kuin Cr(VI), eikä se ole uusi keksintö: koristekromausta Cr(III):lla on tehty vuosikymmeniä. Syy siihen, ettei se koskaan korvannut Cr(VI)-kovakromia teollisessa käytössä, on yksinkertainen: se ei kestänyt kulutusta.
Aiemmat kolmenarvoiset pinnoitteet olivat pehmeämpiä, niiden tartunta oli epävarmempi, ja ne heikkenivät juuri niissä liuku- ja iskukuormituksissa, joita kestämään kovakromia käytetään. Niitä oli myös vaikeampi ajaa. Kolmenarvoinen kemia on herkkä prosessiolosuhteille, ja kylvyn stabiilius, kylvyn käyttöikä ja toistettava laatu olivat tuotantomittakaavassa toistuvia ongelmakohtia.
TripleHard® eroaa niistä kahdella tavalla.
Nikkelinen tartuntakerros. Pinnoite ei ole yksittäinen Cr(III)-kalvo paljaan teräksen pinnalla. Ensin pinnoitetaan nikkelikerros, ja kromikerros rakentuu sen päälle. Tuloksena on tartunta, joka kestää mekaanista rasitusta eikä vain laboratoriotestiä.
Hiiltä sisältävä kromirakenne. Cr(III)-kerroksen koostumus on suunniteltu niin, että kovuus säilyy kuumassakin ja pinnoite kestää happoja liukenematta. Kummankin mittaustulokset ovat alla.
Työ oli pitkä. Kehitys alkoi vuonna 2013. Koostumus sai alkunsa osittain havainnosta, että tavallinen kolmenarvoinen kromi oli toisinaan kestävämpää kuin sen olisi pitänyt olla, vaikka olosuhteet näyttivät pysyneen samoina. Sen jälkeen tutkimus keskittyi selvittämään, mistä ilmiö johtui, ja sitten hallitsemaan sitä.
Pinnoite
- TripleHard® Cr(III) -kerros
- Nikkelinen tartuntakerros
- Teräsydin
Kerrosrakenteen havainnekuva, ei mittakaavassa.
| Ominaisuus | TripleHard® |
|---|---|
| Kemia | Nikkeli ja kolmenarvoinen kromi (Cr(III)). Ei kromihappoa, ei boorihappoa |
| Kovuus | 900–1050 HV, täysi kovuus ilman pinnoituksen jälkeistä lämpökäsittelyä |
| Rakenne | Nikkelinen tartuntakerros ja sen päällä yksi tai useampi Cr(III)-kerros. Jatkuvatoiminen linja pinnoittaa useita Cr(III)-kerroksia yhdellä läpiajolla |
| Tyypillinen paksuus | Tyypillisesti 20–40 µm hydraulisylinterin varsissa ja 5–10 µm moottorin venttiilinvarsissa; määritetään sovelluskohtaisesti kelpuutuksessa |
| Tartunta | Ei irtoamista eikä lohkeilua taivutuksen, painumatestin ja ankaran naarmutustestin jälkeen |
| Käyttäytyminen kuumassa | Kovuus säilyy ja jopa kasvaa 500 °C:seen ulottuvien lämpösyklien jälkeen |
| Pinnanlaatu | Voidaan hioa ja kiillottaa samoihin Ra/Rz-tavoitearvoihin kuin kovakromi |
| Yhteensopivuus | Todennettu perusmateriaaleilla, kuten Ck45 ja 20MnV6 |
| Sääntely | Kolmenarvoiseen kromiin perustuva kovakromiprosessi: kylvyssä ei ole kromitrioksidia eikä kromihappoa, joiden käyttö vaatii REACH-luvan |
Paksuus määritetään sovelluskohtaisesti kelpuutuksessa. Jos piirustus määrää kovakromin paksuuden, TripleHard® voidaan pinnoittaa samaan paksuuteen, jolloin nykyiset sovitteet ja hiontavarat voivat säilyä.
Mitattu suorituskyky
Jokaisen alla olevan luvun kohdalla kerrotaan, mistä testistä se on peräisin. Vertailukohtana on rinnalla testattu perinteinen Cr(VI)-kovakromi. Suuri kansainvälinen OEM-valmistaja on validoinut pinnoitteen, ja Hydroline on käyttänyt sitä teollisessa tuotannossa Tampereella vuodesta 2024.
Haponkesto
Vertailu kahteen perinteiseen kovakromipinnoitteeseen rikkihapossa: 5 % H₂SO₄, 100 °C. Kovakrominäytteet nostettiin pois, kun syöpyminen näkyi. TripleHard®-näyte oli hapossa koko 23 minuuttia. TripleHard®-näyte oli lämpökäsitelty pinnoituksen jälkeen, Cr(VI)-kovakromnäytteet eivät: testi simuloi moottorin venttiilin käyttöä korkeassa lämpötilassa. Venttiilissä lämpökäsittely ei ole erillinen työvaihe, koska moottori käyttää venttiiliä noin 500 °C:ssa.
| Näyte | Aika hapossa | Korroosiosyvyys | Massahäviö |
|---|---|---|---|
| Cr(VI)-kovakromi, näyte 1 | 22 min | 22 µm | mitattavissa |
| Cr(VI)-kovakromi, näyte 2 | 2 min | 7 µm | mitattavissa |
| TripleHard® | 23 min | 0 µm | 0 g |
Tulos on tärkeä pakokaasujen lauhdevesissä, rikkipitoisia polttoaineita käyttävissä kohteissa ja kaikissa prosesseissa, joissa kappale joutuu kosketuksiin hapon kanssa.
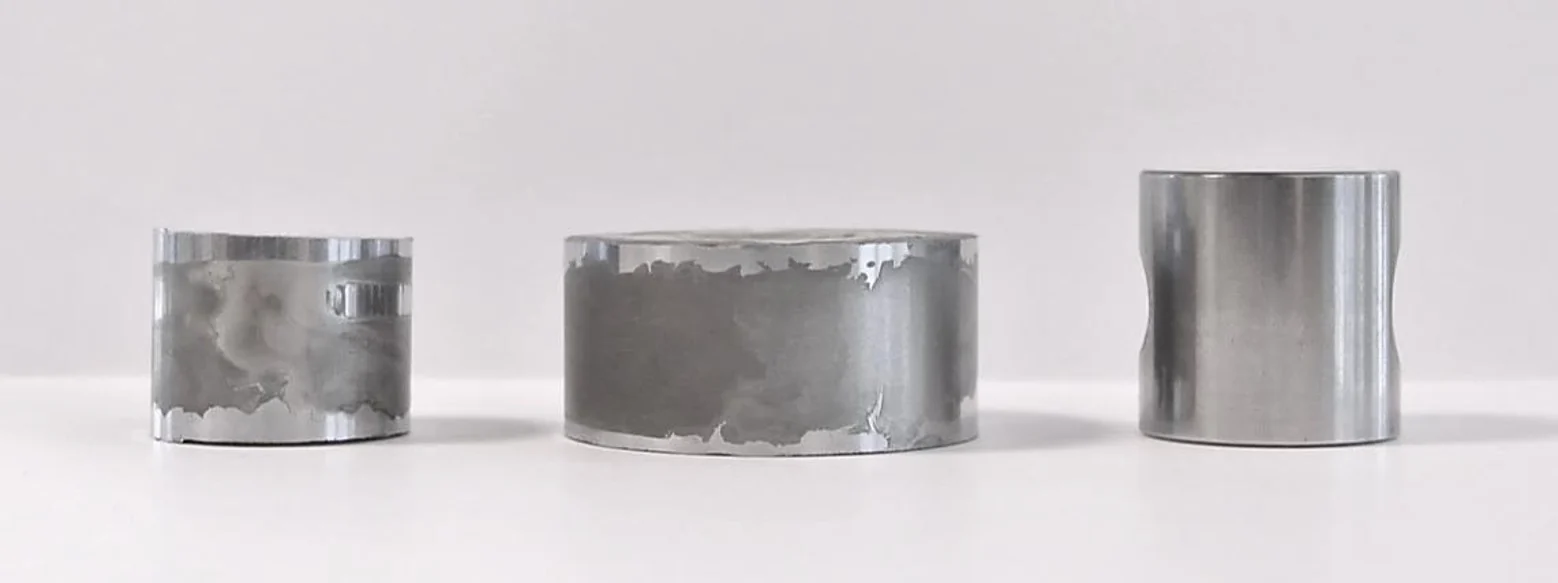
Liukukuluminen äärikuormalla
Block-on-Ring (BOR) -testi, 3 200 sekuntia (53 minuuttia).
| Näyte | Tulos |
|---|---|
| Cr(VI)-kovakromi | Leikkautui kiinni 1 125 lbf:n kuormalla: kitkapiikki ja näkyviä vaurioita |
| TripleHard® | Kesti testin suurimman kuorman 1 275 lbf ja arviolta 850 MPa:n kosketuspaineen ilman pinnan vaurioita |
Abraasiokuluminen
Taber-abraasiotesti, CS-10-hiomapyörät, 1 000 kierrosta, 1 kg:n kuorma.
| Näyte | Kulumisindeksi |
|---|---|
| Cr(VI)-kovakromi | 2,0 mg |
| TripleHard® | 1,03 mg |
Samoissa olosuhteissa materiaalia kului noin puolet vähemmän.
Pinta liukukulumisen jälkeen
Liukukulumistesti, 600 sykliä, kosketuspaine enintään 20 MPa. TripleHard® 40 µm, kovakromi 80 µm.
| Kosketuspaine | TripleHard®, pinnankarheus Ra | Cr(VI)-kovakromi, pinnankarheus Ra |
|---|---|---|
| 0–10 MPa | noin 0,1–0,3 µm | noin 0,1–0,3 µm |
| 15 MPa | noin 0,2 µm | noin 0,5 µm |
| 20 MPa | noin 0,3 µm | noin 1,75 µm |
Puolta ohuempi TripleHard®-pinta pysyi sileänä testin loppuun asti, kun taas kovakromipinta karheni jyrkästi yli 15 MPa:n paineessa.
Käyttäytyminen korkeassa lämpötilassa
Perinteinen kovakromi alkaa menettää kovuuttaan korotetussa lämpötilassa. TripleHard® käyttäytyy päinvastoin. Savrocin sisäiset testit vahvistavat, että pinnoite säilyy ehjänä aina 500 °C:seen ulottuvissa lämpösykleissä ja on niiden jälkeen kovempi kuin alun perin. Ilmiö johtuu lämmön käynnistämistä rakennemuutoksista hiiltä sisältävässä kerroksessa. TripleHard® kestää yli 500 °C ilman pehmenemistä.
Tartunta
Pinnoite läpäisi useita mekaanisia rasitustestejä, muun muassa taivutuskokeen, painumatestin ja ankaran naarmutustestin, ilman irtoamista tai lohkeilua. Pinnoite pysyi kiinni teräksessä sekä täydessä taivutuksessa että terävässä kontaktissa. Kovakromin tavoin kromikerroksessa on hieno mikrohalkeamaverkosto. Voimakkaassa muodonmuutoksessa tämä verkosto aukeaa, mutta pinnoite ei irtoa kappaleesta.
Korroosio
Taulukossa on ensin laboratoriotesti, jota useimmat spesifikaatiot edellyttävät, ja sen jälkeen tulokset käytöstä ja todellisista väliaineista. Kovakromin korvaajaa arvioidaan lopulta sen mukaan, miltä varsi näyttää kuukausien kaivoskäytön jälkeen, eikä vain sen mukaan, miltä se näyttää testikaapissa.
| Testi | Olosuhteet | Tulos |
|---|---|---|
| Neutraali suolasumutesti (NSS, ISO 9227) | 35 °C, arviointi ISO 10289:n mukaan, TripleHard® määritellyn nikkelialuskerroksen päällä | Luokitus 10 (ei perusmetallin korroosiota) 250, 500 ja 1000 tunnin kohdalla. Tulos riippuu nikkelialuskerroksen rakenteesta |
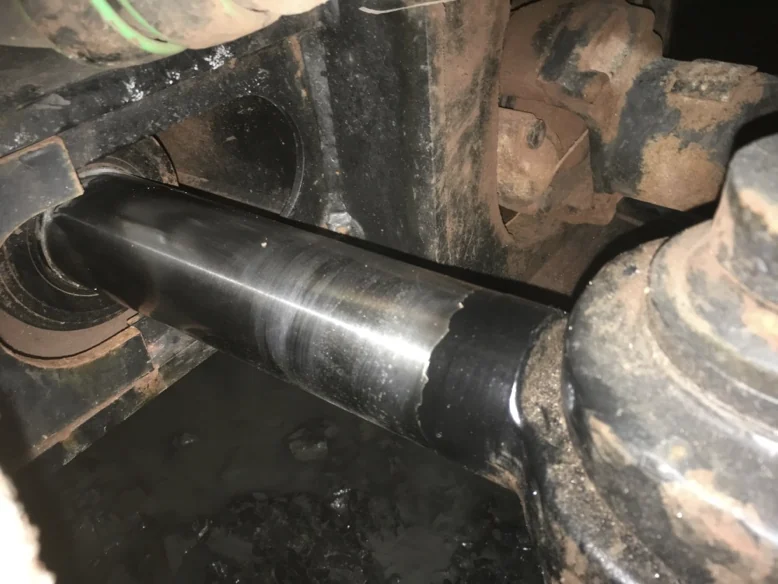
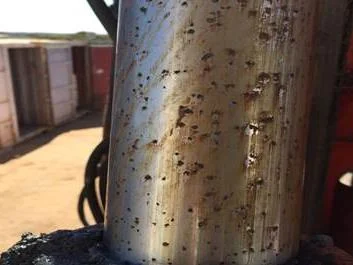
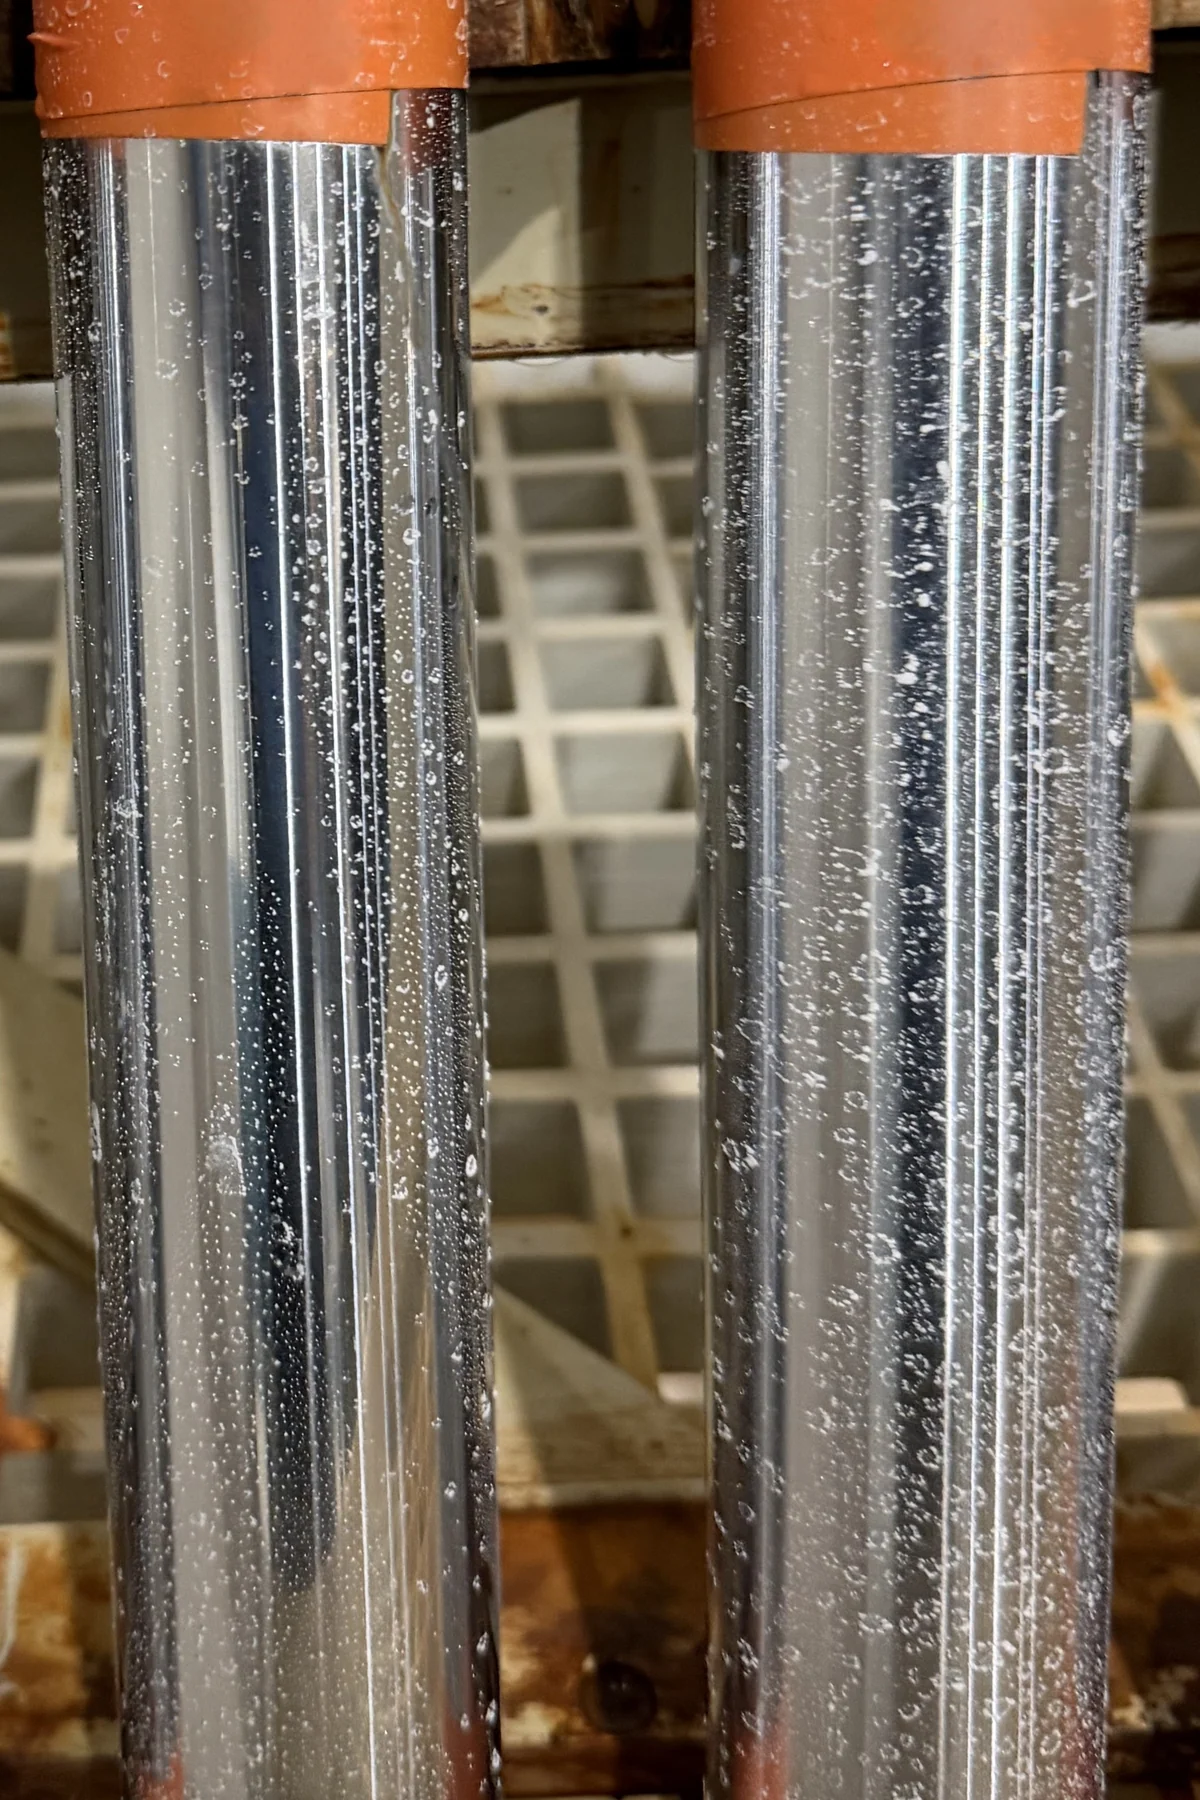
| Hydraulisylinterien männänvarret kaivoskäytössä | Australialainen kaivos, suolaa, korkea lämpötila | TripleHard® tavallisella 20MnV6-teräksellä: ei ruostetta 34 kuukauden jälkeen. Samalla teräksellä Cr(VI)-kovakromattu varsi jouduttiin vaihtamaan 2 kuukaudessa, ja ruostumattomalla AISI 329 -teräksellä Cr(VI)-kovakromi ruostui 4 kuukaudessa: samalla teräksellä vähintään 17-kertainen käyttöikä kansainvälisen kaivoskonevalmistajan kenttäkokeessa |
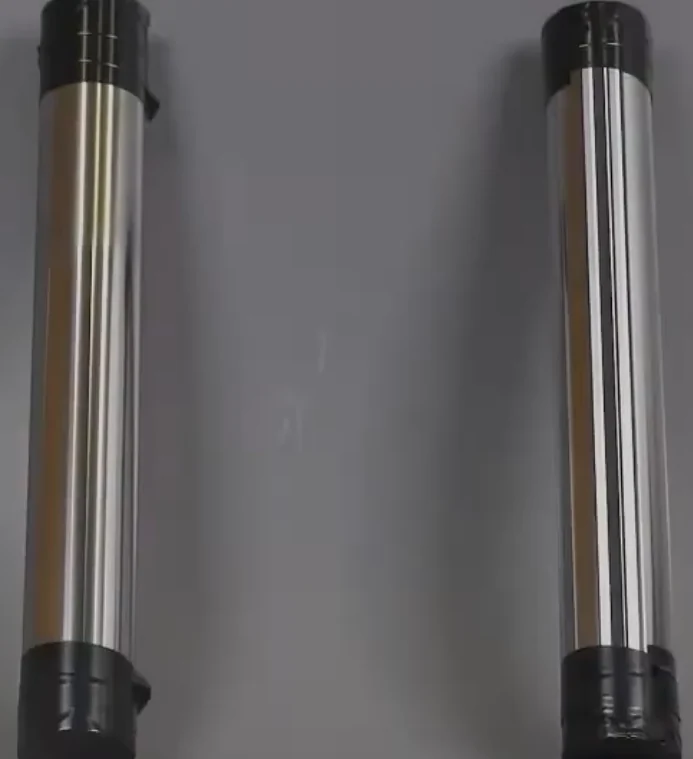
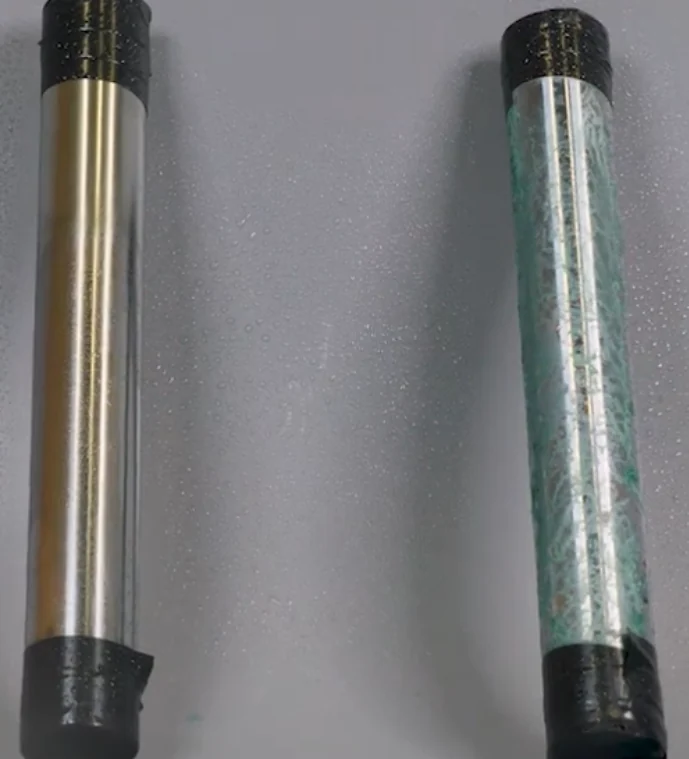
| Kaivosvesipisaratesti (Hydroline) | 72 h jatkuva altistus todelliselle kaivosvedelle: pH < 1, NaCl, MgCl₂, H₂SO₄ | Ei näkyvää korroosiota, pinta ehjä. Cr(VI)-näyte vaurioitui pahoin eikä ollut enää käyttökelpoinen |
| Palloventtiili käytössä | Väkevä typpihappo 70–80 °C:ssa, elektroniikan kierrätyslaitos | Yli 1,5 vuotta, korroosion- ja kulutuskestävyys ennallaan. Kovakromattu venttiili vuoti ja kemiallisesti nikkelöity syöpyi |
| Korkeapainevesipumppu käytössä | Jatkuva käyttö erittäin suolaisessa vedessä, Kanada, riippumaton tapaustutkimus | TripleHard® ja korkealaatuinen termisesti ruiskutettu pinnoite kestivät kumpikin kaksi vuotta. Cr(VI)-kovakromi petti muutamassa kuukaudessa |
| Etikkahapposuolasumutesti (AASS, ISO 9227) | 20 µm:n TripleHard® teräksellä, standardin mukainen testi | Ehjä 48, 360 ja 456 tunnin kohdalla, jolloin testi lopetettiin |
OEM-valmistajien spesifikaatiot edellyttävät neutraalissa suolasumutestissä tyypillisesti 200–250 tuntia. TripleHard® säilyttää luokituksen 10 vielä 1000 tunnin kohdalla, nikkelialuskerroksesta riippuen. Taulukon muut rivit kertovat, mitä tämä tarkoittaa käytössä: varsi kaivoksessa, venttiili kuumassa hapossa, näyte todellisessa kaivosvedessä.
Kaivos, palloventtiili ja iskunvaimentimen varret on kuvattu kokonaisuudessaan asiakastapaussivulla.
Prosessi
TripleHard® on elektrolyyttinen prosessi, joka perustuu tuttuihin pinnoitusperiaatteisiin. Se on tarkoituksellista. Kemia on uutta, toimintamalli ei.
Neljä vaihetta
- Esikäsittely
- Hapotus
- Nikkelöinti
- TripleHard® Cr(III) -kerrokset
Huuhtelut vaiheiden välissä estävät liuosten kulkeutumisen kylvystä toiseen. Jatkuvatoimisella linjalla neljä vaihetta ajetaan yhdellä suljetulla läpiajolla. Muunnetulla avoallaslinjalla ne ovat neljä erillistä allasta.
Mitä prosessi edellyttää
Kummalla tahansa reitillä kolmenarvoinen kemia asettaa todellisia vaatimuksia, ja jos niistä lipsutaan, tuloksena on yleensä epävakaa kylpy.
| Osa-alue | Vaatimus |
|---|---|
| Pinnoitusaltaat | Titaani, HDPE-vuorattu titaani, HDPE tai PP (polypropeeni) |
| Teräs kylvyn lähellä | Mahdollisimman vähän. Teräs syöpyy ja kontaminoi kromikylvyn |
| Sinkki ja kupari | Haitallisia kolmenarvoiselle prosessille. Vältettävä kylvyn läheisyydessä |
| Anodit | Grafiitti tai Ti-MMO (sekametallioksidipinnoitettu titaani) |
| Tasasuuntaajat | Tavanomaiset laitteet riittävät |
| Ilmanvaihto | Tavanomainen ilmanvaihto. Kolmenarvoisen kylvyn kromipitoisuus on moninkertaisesti pienempi kuin Cr(VI)-kylvyn, joten ilmanvaihdon ja jätevedenkäsittelyn tarve on paljon pienempi |
| Prosessinohjaus | Kolmenarvoinen kromi on herkkä prosessiolosuhteille. Jatkuva seuranta on vakaan tuotannon edellytys, ei valinnainen lisä |
Ilmanvaihdolla on suuri taloudellinen merkitys. Cr(VI)-linjan on suodatettava ja puhdistettava prosessihuurunsa ja poistoilmansa sekä käsiteltävä jätevetensä. Kun kylvyssä on moninkertaisesti vähemmän kromia, kolmenarvoinen linja tarvitsee molempia paljon vähemmän.
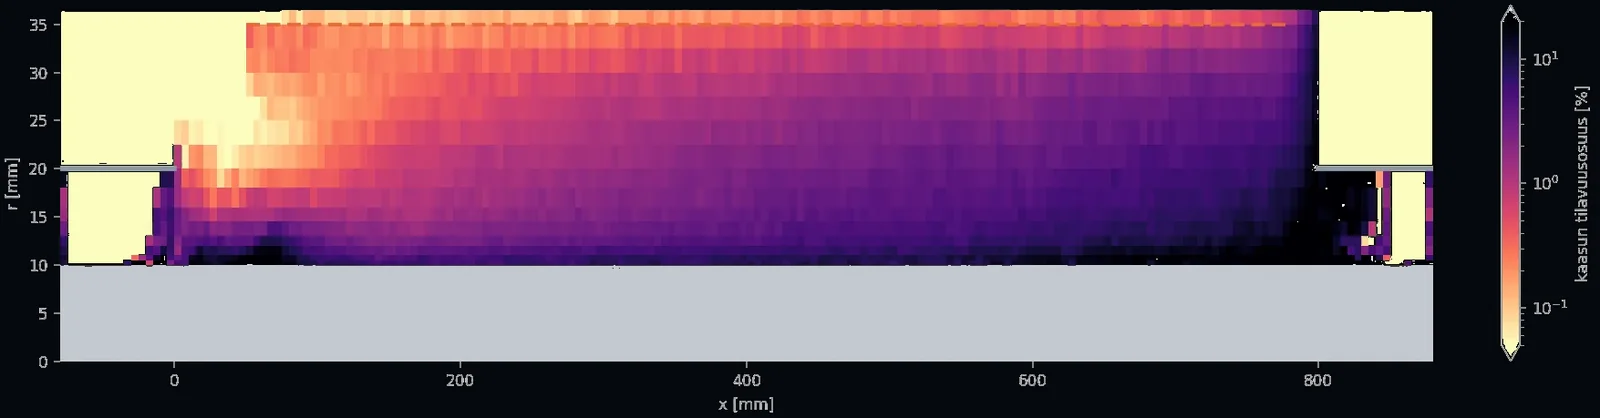
Prosessin herkkyys hallitaan suunnittelulla, ei tottumuksella. Kolmenarvoisessa pinnoituksessa kappaleen pinnalle kehittyy vetyä, ja missä virtaus on heikko, kaasu kerääntyy ja pinnoitteen laatu kärsii. Jatkuvatoimisella linjalla jokainen kenno mallinnetaan ennen rakentamista: elektrolyytin virtaus, kaasu ja virranjakauma samassa mallissa. Näin syöttögeometria valitaan tangon mukaan eikä peritä avoaltaasta. Näin mallinnus toimii.
Kaksi reittiä tuotantoon
Tuotantoon on kaksi reittiä, ja komponentti ratkaisee, kumpi sopii.
1 Uusi jatkuvatoiminen linja hydraulisylinterien männänvarsille
Tämä on Savrocin painopiste. Jatkuvatoiminen linja ei ole minkään nykyisen laitteiston muunnos, vaan kokonaan uusi tuotantolinja, jonka teollinen laitekumppanimme rakentaa Savrocin prosessisuunnitelman mukaan ja jonka asiakas tilaa siltä. Nikkeli ja kolmenarvoinen kromi pinnoitetaan yhdellä suljetulla läpiajolla, ja läpimeno on Savrocin oman mittauksen mukaan (Kuopion prototyyppi, lokakuu 2026) samalla lattiapinta-alalla 3,5-kertainen eräpinnoitukseen verrattuna. Teollisen mittakaavan prototyyppi on ollut käynnissä Kuopiossa elokuusta 2026. Tavoitteena on tuotannon ylösajo varsivalmistajan kanssa vuoden 2027 ensimmäisellä puoliskolla, ja sarjatuotanto jatkuvatoimisella linjalla on suunniteltu vuodelle 2027.
Lue lisää: Jatkuvatoiminen linja · Hydrauliikka · Suunnittelu · Teollisuuskumppanit
2 Nykyisen linjan muuntaminen moottorin venttiileille, iskunvaimentimen varsille ja avoallaspinnoitukseen
Suurin osa nykyisestä infrastruktuurista säilyy käytössä. Cr(VI)-kylpy korvataan TripleHard® Cr(III) -kylvyllä, nikkelikylpy lisätään, jos linjalla sitä ei ole, anodit vaihdetaan grafiittiin tai Ti-MMO:hon, ja siisteydestä huolehtimalla sinkki ja kupari pidetään poissa prosessista. Tavanomainen ilmanvaihto riittää yleensä. Tämä on toissijainen reitti, ja sen ansiosta TripleHard® on saatavilla ilman investointihanketta.
Lue lisää: Moottorin venttiilit · Iskunvaimentimet · Näin työskentelemme kanssanne
Vertailu vaihtoehtoihin
Cr(VI):n korvaaminen teollisessa mittakaavassa vaatii muutakin kuin säännösten noudattamista. Vaihtoehdon on ylitettävä kolme rimaa yhtä aikaa: suorituskyky, skaalautuvuus ja kustannusrakenne.
| Vaihtoehto | Keskeinen rajoite | Miten TripleHard® eroaa |
|---|---|---|
| Cr(VI)-kovakromi | Altistuminen syöpää aiheuttavalle aineelle, lupakustannukset ja hallinnollinen työ sekä rajoituksen edetessä epävarma saatavuus pitkällä aikavälillä | Kolmenarvoiseen kromiin perustuva kovakromiprosessi jo lähtökohdiltaan: ei luvanvaraista kromitrioksidia, teollisen tason suorituskyky |
| Terminen ruiskutus / PVD | Suuret investoinnit, suuri energiankulutus ja huono soveltuvuus pitkien komponenttien suurten sarjojen tuotantoon | Elektrolyyttinen pinnoitus, joten kustannukset pysyvät sarjatuotannon tasolla. Toimii joko uutena jatkuvatoimisena linjana tai muunnetuilla nykyisillä laitteilla |
| Muut Cr(III)-kemiat | Kovakromin paksuudella rajoitteina tyypillisesti kylvyn käyttöikä, prosessin vakaus ja raskaan kulutuksen kesto | Suunniteltu teolliseen kylvyn vakauteen, toistettavaan laatuun ja raskaisiin sovelluksiin |
Usein kysytyt kysymykset
Onko TripleHard®-prosessi REACH-asetuksen mukainen?
TripleHard® on kolmenarvoiseen kromiin perustuva kovakromiprosessi: kolmenarvoinen kromielektrolyytti, jonka lisäaineet ovat REACH-asetuksen mukaisia. Kylvyssä ei ole kromitrioksidia, kromihappoa eikä boorihappoa, joten Cr(VI)-pinnoituksen vaatimaa REACH-lupaa ei siihen tarvita, ja auditoinnit yksinkertaistuvat.
Tarvitaanko pinnoituksen jälkeen vielä lämpökäsittelyä?
Useimmissa sovelluksissa ei. TripleHard® saavuttaa täyden kovuutensa ilman pinnoituksen jälkeistä lämpökäsittelyä, mikä lyhentää läpimenoaikaa, yksinkertaistaa prosessia ja vähentää energiankulutusta. Vedynpoistolämpökäsittely suojaa perusmateriaalia, ei pinnoitetta: sen tarve riippuu teräksestä ja asiakkaan vaatimuksesta.
Pitääkö komponenttien rakennetta tai toleransseja muuttaa?
Useimmiten ei. TripleHard® on elektrolyyttinen pinnoite, ja sen vaikutus mittoihin on samankaltainen kuin kovakromilla, joten nykyiset rakenteet ja sovitteet voidaan yleensä säilyttää. Pinnoitteen paksuus voi vastata nykyistä kovakromia, tai kerros voi olla ohuempi, jolloin hiontavara mitoitetaan sen mukaan.
Sopiiko se nykyisiin tiivisteisiimme ja pinnankarheuden tavoitearvoihin?
Yleensä kyllä. TripleHard® on suunniteltu antamaan tiivisteystävällinen pinta, ja sen voi viimeistellä samoihin Ra/Rz-tavoitearvoihin kuin kovakromin. Toimitamme hionta- ja kiillotussuositukset. Tiivisteen toiminta riippuu tiivisteen rakenteesta ja käyttöolosuhteista, joten se varmistetaan tiivistejärjestelmällenne projektin aikana.
Tarvitaanko vielä kenttäkokeita?
Vähemmän kuin ehkä odotat, mutta kelpuutus tehdään edelleen sovellus kerrallaan. Hydraulisylinterien männänvarsista on jo kenttäreferenssejä ja laboratoriotuloksia, joten oman todentamisesi voi rajata omiin komponentteihisi ja kuormitussykleihisi. Moottorin venttiilit ja iskunvaimentimen varret ovat sovelluksina kelpuutuksessa, ja niiden sivuilla esitetyt tulokset ovat näiden osien omia testituloksia, eivät männänvarsista siirrettyjä.
Soveltuuko se korkeisiin käyttölämpötiloihin?
Kyllä. Pinnoite säilyttää kovuutensa ja rakenteensa korotetussa lämpötilassa, kuten 500 °C:seen ulottuvat lämpösyklit osoittavat. Siksi se soveltuu osiin, joissa perinteinen kovakromi ajan mittaan pehmenee tai halkeilee.
Muunnetaanko nykyinen linja vai hankitaanko uusi?
Se riippuu komponentista. Hydraulisylinterien männänvarsille vastaus on uusi linja: jatkuvatoimista prosessia ei voi jälkiasentaa avoallaslaitokseen, ja kokonaisen linjan rakentaa ja myy teollinen laitekumppanimme Savrocin prosessisuunnitelman mukaan. Moottorin venttiileille, iskunvaimentimen varsille ja muuhun avoallaspinnoitukseen vastaus on muuntaminen: suurin osa nykyisestä infrastruktuurista säilyy käytössä. Katso edellä oleva kohta ”Kaksi reittiä tuotantoon” ja sivu Näin työskentelemme kanssanne.
Mitä pinnoittamon on muutettava, kun nykyinen kovakromilinja muunnetaan?
Cr(VI)-kylpy korvataan TripleHard® Cr(III) -kylvyllä, anodit vaihdetaan grafiittiin tai Ti-MMO:hon, ja siisteydestä huolehtimalla sinkki ja kupari pidetään poissa prosessista. Koska kolmenarvoisen prosessin huurut ovat paljon vähemmän haitallisia, tavanomainen ilmanvaihto riittää yleensä eikä pesureita tarvita. Allasmateriaalilla on merkitystä: titaani, HDPE-vuorattu titaani tai HDPE, ja terästä kylvyn läheisyydessä mahdollisimman vähän. Nikkelivaihe on tavanomainen nikkelöintivaihe.
Miten TripleHard® merkitään piirustuksiin?
Toimitamme valmiit piirustusmerkinnät ja spesifikaatiotekstit, jotka kattavat pinnoitetyypin, paksuusalueen ja pinnanlaadun. Ne voi lisätä suoraan sisäiseen standardiisi ja asiakasdokumentaatioon.
Dokumentaatio
Kaikki tekniset tietolehdet, esitteet ja testiraportit yhdessä paikassa. Sivuston teksteissä kovuudeksi ilmoitetaan 900–1050 HV. Iskunvaimentimen varsien tietolehti kertoo lisäksi vaihteluvälin, joka säädetään sovelluskohtaisesti.