
Jatkuvatoiminen linja
Kovakromaus yhdellä läpiajolla.
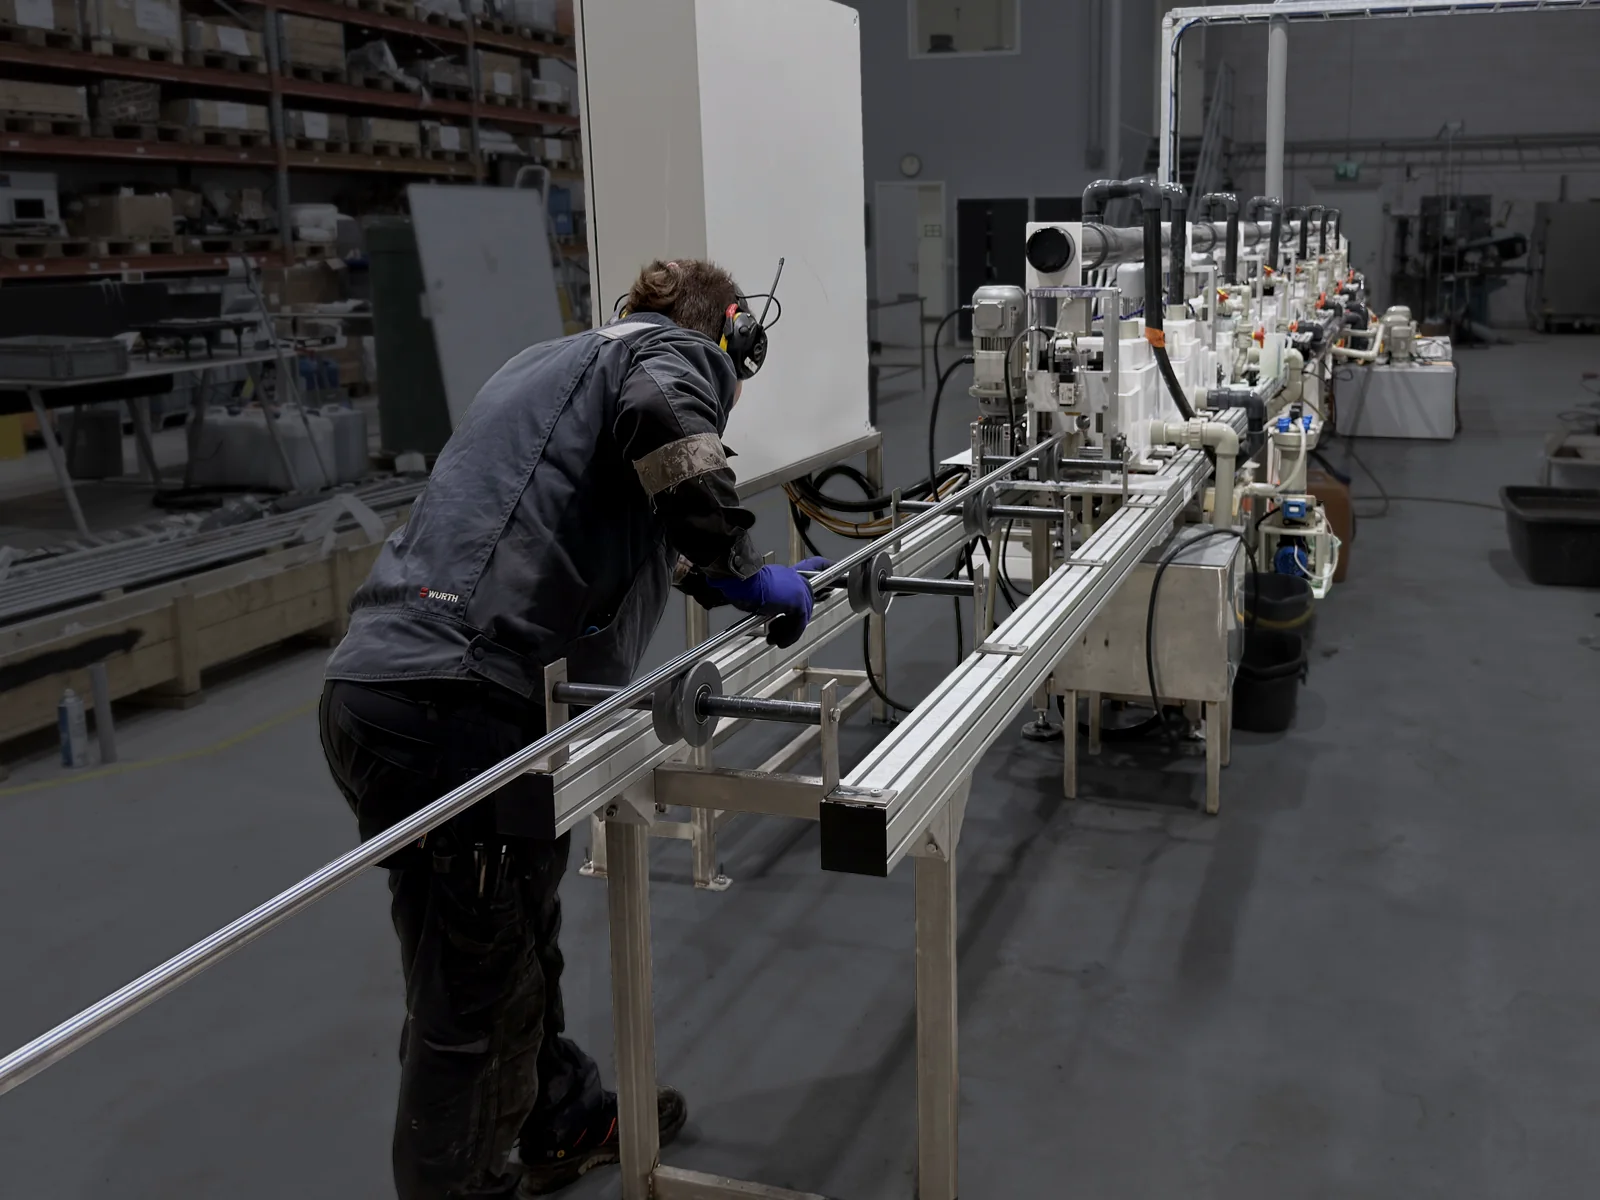
Maailman ensimmäinen jatkuvatoiminen tuotantolinja TripleHard®-pinnoitteelle: hydraulisylinterin männänvarret tulevat linjaan toisesta päästä ja lähtevät pinnoitettuina toisesta, eikä niitä siirretä käsin altaasta toiseen.
Neljä vaihetta
Paljaasta teräksestä
valmiiksi pinnoitetuksi pysähtymättä.
1Esikäsittely
Puhdistus ja aktivointi, valmiina kerroksille.
2Hapotus
Hallittu hapotus avaa teräksen pinnan, jotta tartuntakerros kiinnittyy siihen.
3Nikkelöinti
Nikkelinen tartuntakerros tulee ensin. Se kiinnittyy aktivoituun teräkseen, antaa TripleHard®-pinnoitteelle sen tartunnan ja kantaa merkittävän osan korroosiosuojasta.
4TripleHard® Cr(III) -kerrokset
Kolmenarvoinen kromi kasvatetaan nikkelin päälle kovakromin tasoiseen kovuuteen ilman lämpökäsittelyä. Virtaus varren ympärillä pitää kerroksen tasaisena.
Kaavamainen kuva, ei mittakaavassa. Jokaisen vaiheen jälkeen on huuhtelu.
Mikä on toisin
Perinteinen pinnoitus pysähtyy jokaisen vaiheen välissä. Tämä linja ei.
Perinteinen Cr(VI)-kovakromaus on eräprosessi: avoimet altaat, siltanosturi ja työntekijä jokaisen kylvyn välissä. Jatkuvatoiminen linja korvaa vaiheiden ketjun yhdellä automaattisella läpiajolla.
- 4 kylpyä1 läpiajo
- Esikäsittely, hapotus, nikkeli ja Cr(III) yhdellä keskeytymättömällä ajolla
- TyöntekijäEi kosketusta
- Kappaleita ei nosteta käsin altaasta toiseen, ja altaat ovat suljettuja
| Perinteinen pinnoitus | Jatkuvatoiminen linja |
|---|---|
| Erilliset työvaiheet | Yksi keskeytymätön prosessi |
| Avoimet altaat | Täysin suljettu järjestelmä |
| Nosturisiirrot kylpyjen välillä | Automaattinen kuljetus |
| Huurujen poisto avoimien altaiden yltä | Huurut pysyvät linjan sisällä |
Turvallinen jo rakenteeltaan
Kemikaalit pysyvät koneen sisällä.
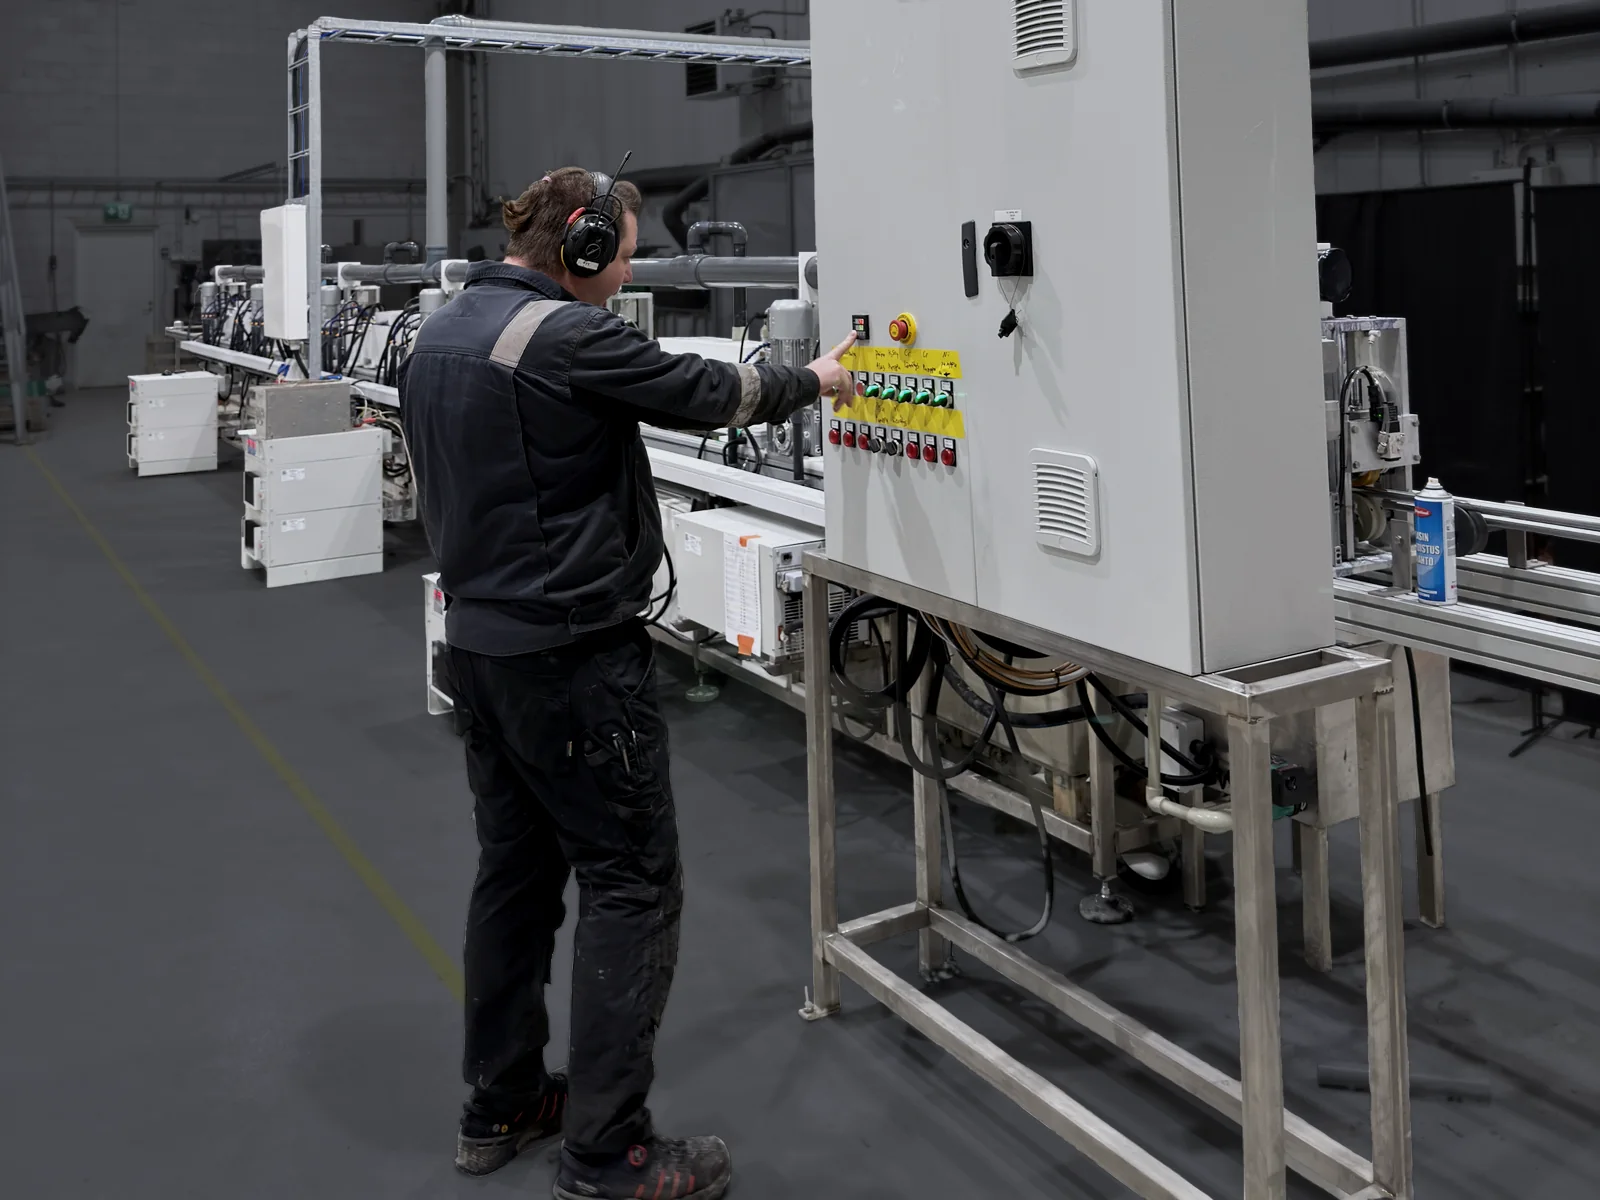
Suljettu rakenne pitää kemikaalit, sumun ja päästöt linjan sisällä. Automaattinen annostelu ja kappaleiden käsittely pitävät käyttäjät erossa kemikaaleista ja liikkuvista osista.
-
Turvallinen käyttäjälle.
Vähän kosketusta kemikaaleihin ja liikkuviin osiin
-
Täysin suljettu.
Roiskeet, sumu ja päästöt pysyvät sisällä
-
Pienempi ympäristökuorma.
Vähemmän kemikaaleja ja jätettä, ei kaasunpesureita
-
Automaattinen käsittely.
Tasainen annostelu, tasainen laatu
Ohjaus ja data
Älykkäämpi prosessi. Paremmat tulokset.
Kolmenarvoinen kromi on herkkä prosessiolosuhteille, joten linja on rakennettu ohjauksen ympärille. Jatkuvatoimiselle tuotantolinjalle kehitetään prosessinohjausohjelmistoa, jossa on reaaliaikainen prosessin seuranta, hälytykset ja kappaletason jäljitettävyys. Se on suunniteltu sisältymään jokaiseen linjalisenssiin.
- Seuranta. Prosessiparametrit reaaliajassa
- Hälytykset. Poikkeamat näkyvät heti
- Jäljitettävyys. Prosessidata jokaiselle kappaleelle
Pilotista teolliseen mittakaavaan
3D-tulostetusta pilotista teolliseen linjaan alle vuodessa.
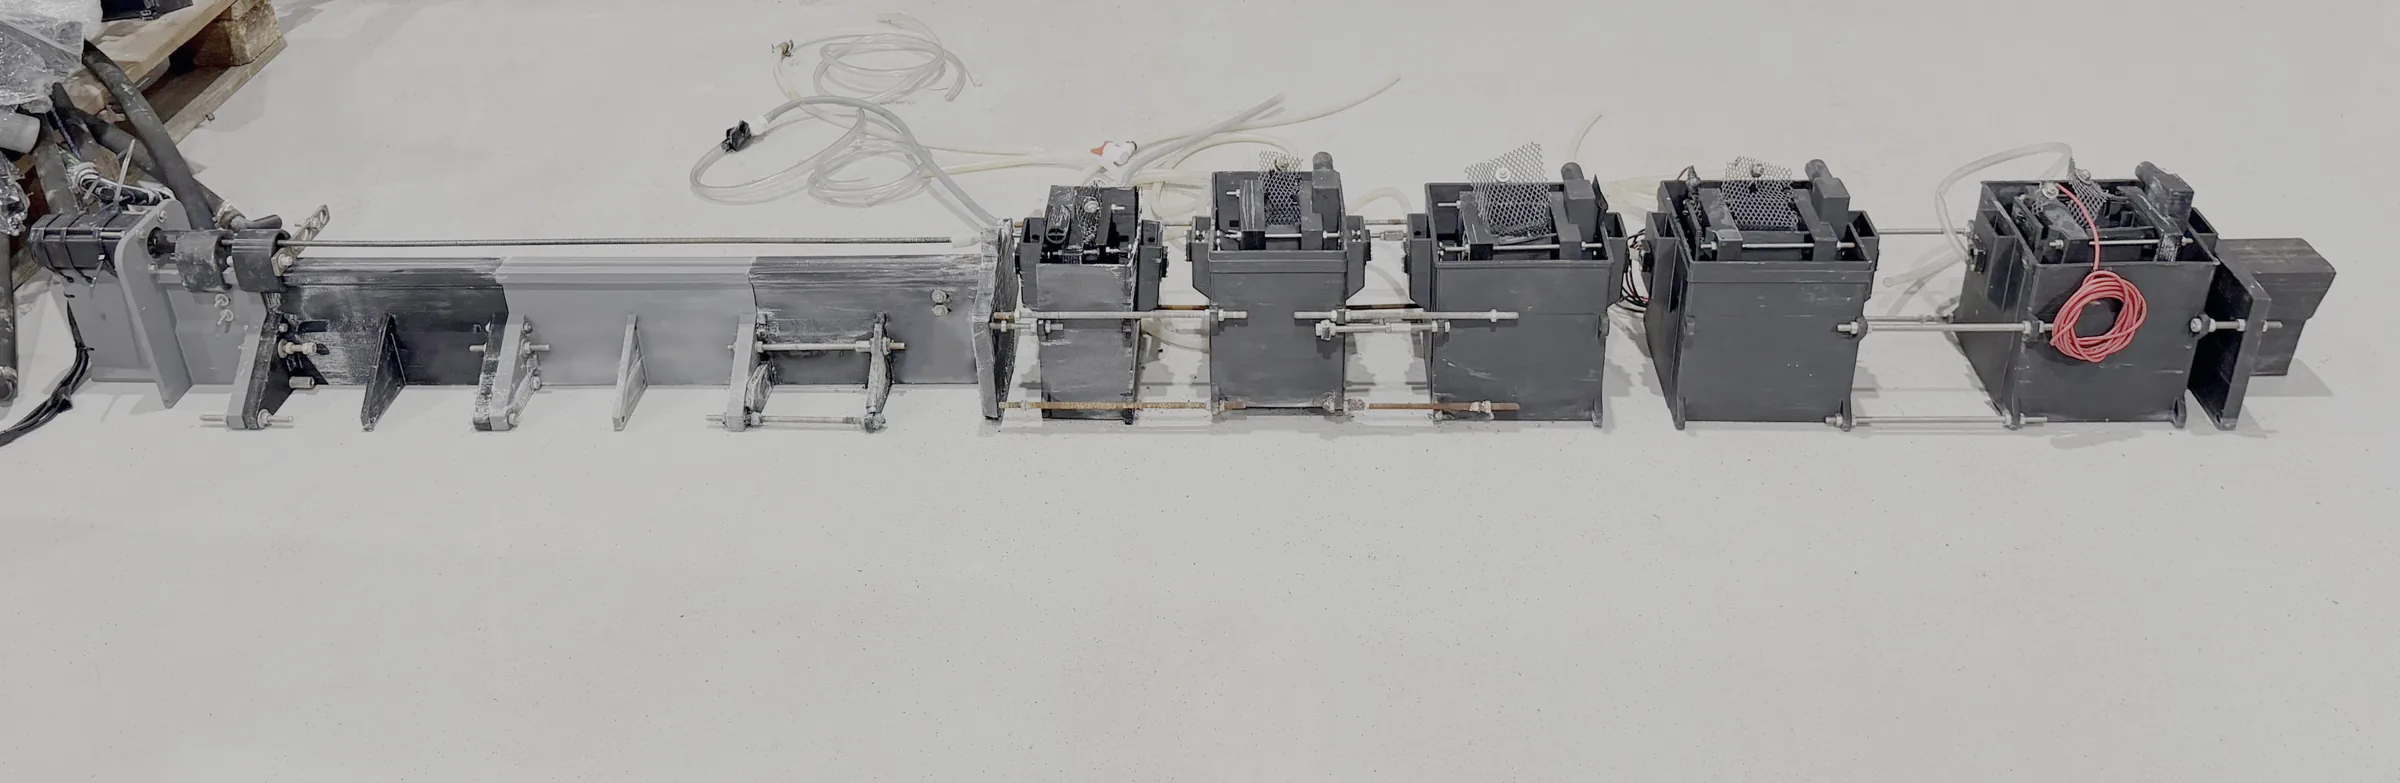
Jatkuvatoiminen prosessi kehitetään itse rakennetulla, 3D-tulostetulla pilottilinjalla. Yli 50 versiota testattiin kuukausien ajan lähes päivittäisillä kokeilla.
Teollisen mittakaavan linja saapuu Kuopioon.
ILMAR saa asennuksen valmiiksi. Ensimmäiset koeajot.
Ensimmäiset pinnoitteet valmistuvat. Tulokset todetaan erinomaisiksi.
Pinnoituskennon syöttörengas valitaan virtausmallissa viidestä vaihtoehdosta, tulostetaan 3D-tulostimella ja asennetaan linjaan.
Versio 1 valmis: ensimmäisen kierroksen ajoparametrit on lukittu, ja optimointi jatkuu.
Tavoite: tuotannon ylösajo varsivalmistajan kanssa.
Suunnitelma: sarjatuotanto jatkuvatoimisella linjalla.
Missä olemme nyt
Teollisen mittakaavan prototyyppi käynnissä Kuopiossa.
Kuopion linja ei ole myytävä linja. Se on ILMARin rakentama teollisen mittakaavan prototyyppi, jonka tehtävä on lukita prosessiparametrit ja tuottaa dataa asiakkaille rakennettavia linjoja varten. Versio 1 on valmis: ensimmäisen kierroksen ajoparametrit on lukittu, ja optimointi jatkuu. Vuoden 2026 loppuun mennessä Savroc tietää tarkalleen, millainen asiakkaan linjan on oltava, ja toimintamalli sen monistamiseen on valmis. Kunkin asiakkaan linjan kokoonpano ja koko määritetään sen jälkeen asiakaskohtaisesti simuloinnilla. Asiakas ei saa kopiota Kuopion linjasta.
Seuraavaksi on kaksi vaihetta. Tavoite: tuotannon ylösajo varsivalmistajan kanssa H1 2027. Suunnitelma: sarjatuotanto jatkuvatoimisella linjalla vuonna 2027. Jos siirtymä pois kuudenarvoisesta kromista on suunnitelmissanne, nyt on oikea vuosi tulla katsomaan linjaa.
Kuka tekee mitä
Savroc suunnittelee prosessin. Kumppanimme rakentaa linjan.
-
Insinööritalo ja lisenssinantaja
Savroc
Vetää projektia kanssanne: simulointi, prosessin ja linjan suunnittelu, käyttöönotto tehtaassanne ja prosessituki tuotannossa. Lisensoi TripleHard®-prosessin ja toimittaa kemian.
-
Rakensi Kuopion linjan
ILMAR
Kuopion teollisen mittakaavan linjan rakensi italialainen ILMAR: laitesuunnittelu, automaatio ja valmistus Savrocin prosessisuunnitelman mukaan.
-
Rakennetaan tehtaaseenne
Teidän linjanne
Asiakkaan linjan rakentaa ja toimittaa teollinen laitekumppani Savrocin prosessisuunnitelman mukaan. Linja tilataan siltä, ja Savroc ottaa prosessin käyttöön tehtaassanne.
Tule katsomaan
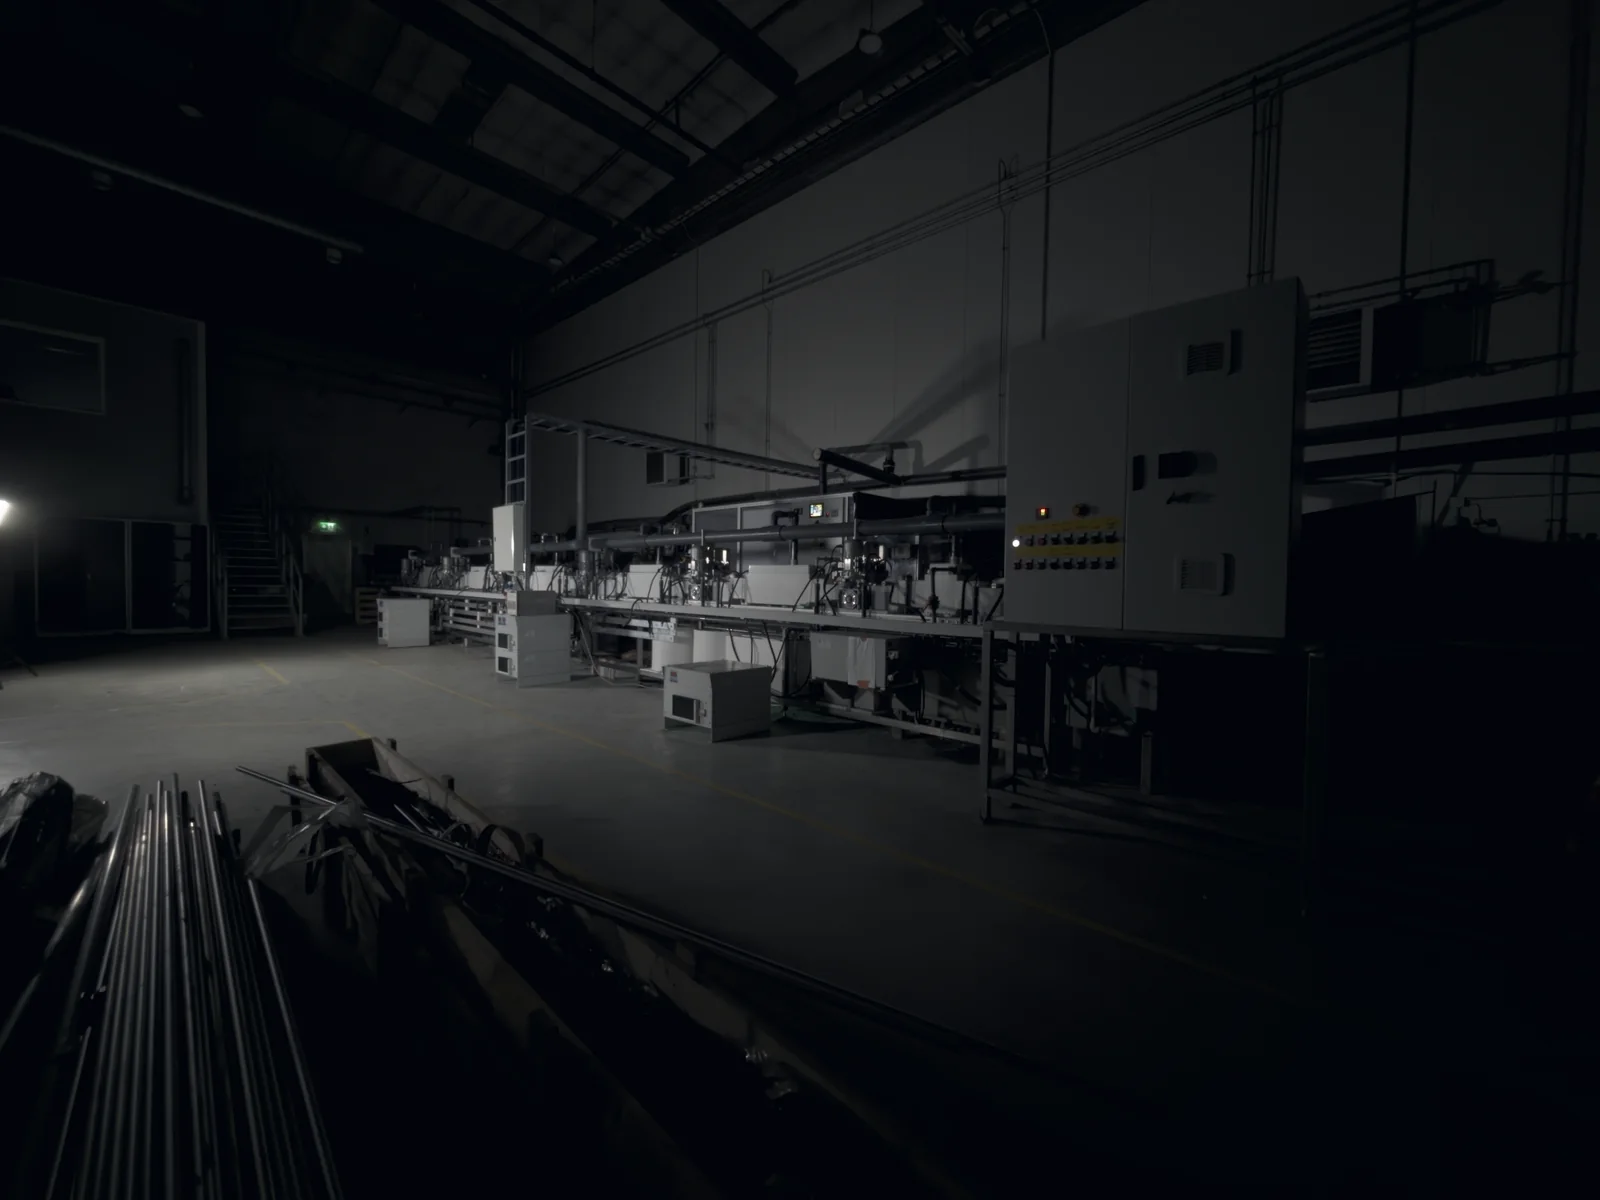
Linja pyörii Kuopiossa. Tule katsomaan, kun se pinnoittaa varren.
Ottakaa piirustukset tai kappaleet mukaan. Jussi Räisä esittelee linjan, testitulokset ja sen, millainen projekti tehtaassanne olisi. Ei myyntiesitystä eikä sitoumuksia.
Jussi Räisä, toimitusjohtaja jussi.raisa@savroc.com +358 44 307 1409