
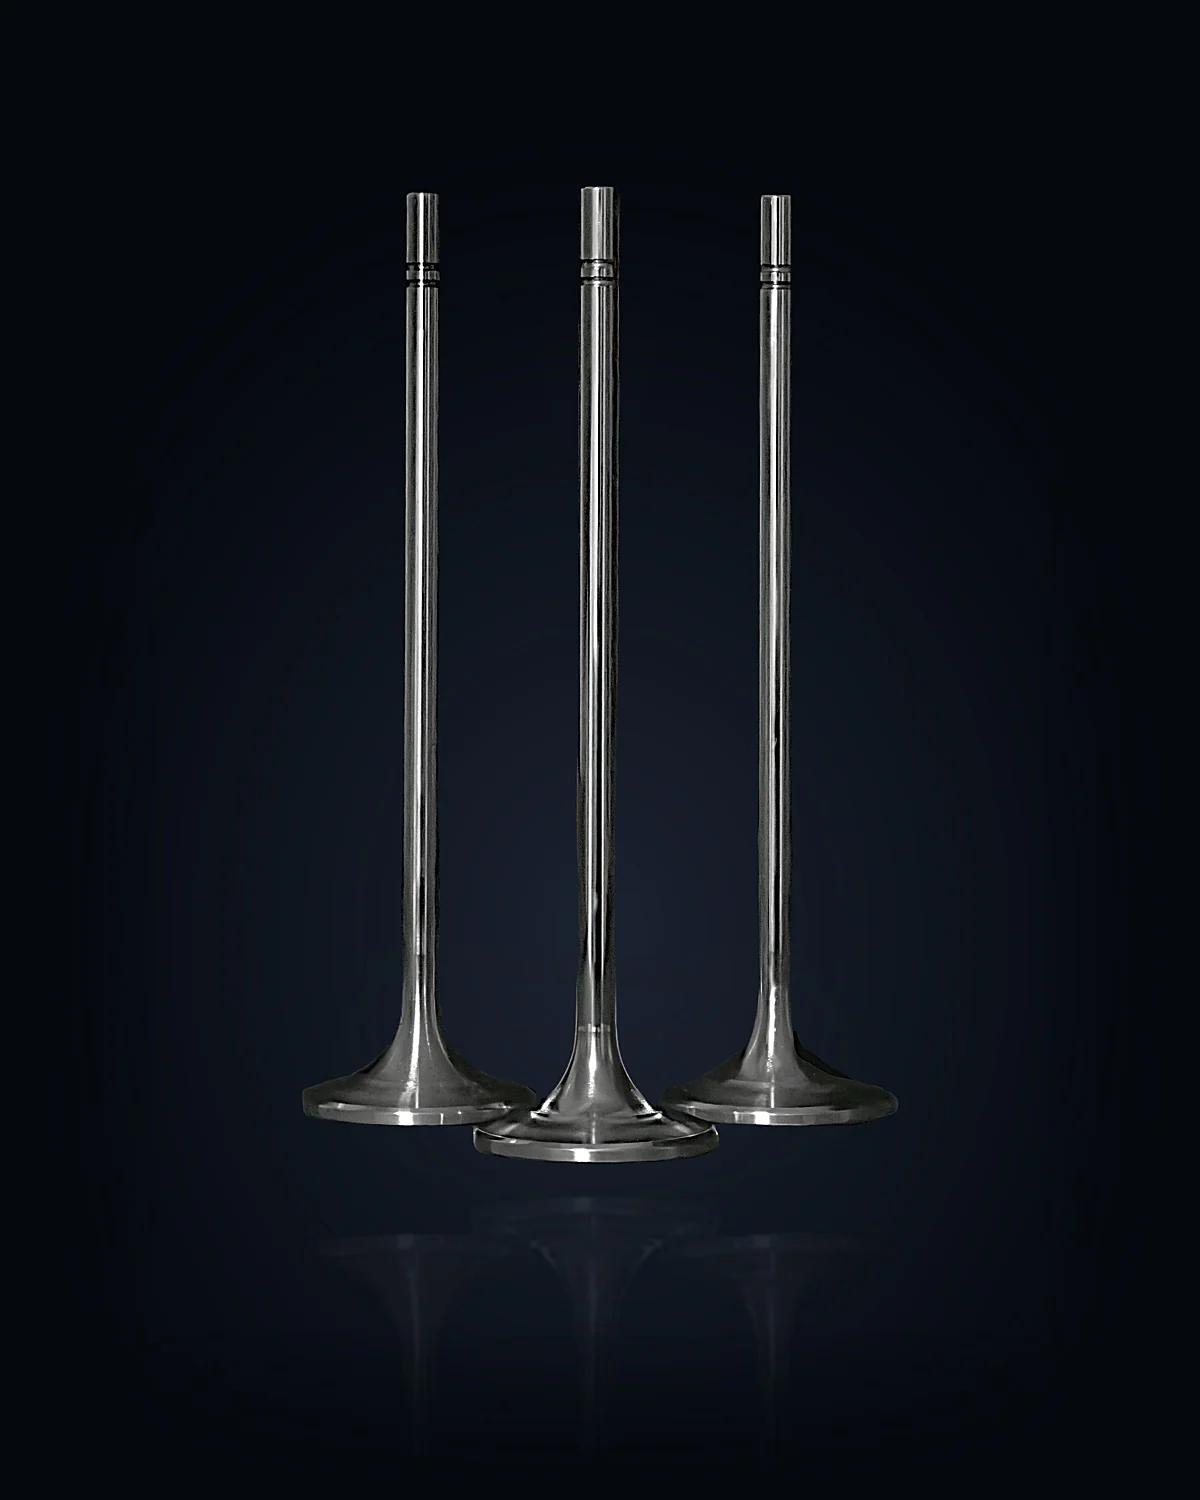
Moottorin venttiilit
Kovuus, joka kestää kuumuuden.
TripleHard® venttiilinvarsissa: kovakromin tasoinen kovuus suoraan pinnoitettuna, kovuus, joka lämpösyklauksessa 500 °C:seen nousee eikä laske, eikä mitattavaa syöpymää kuumassa hapossa. Valmistetaan kolmenarvoiseen kromiin perustuvalla kovakromiprosessilla.
- 0 µm
- syöpymä 5 % H₂SO₄:ssä 100 °C:ssa, 23 min
- 5–10 µm
- pinnoitteen paksuus varressa
- 500 °C
- lämpösyklaus: kovempi sen jälkeen, ei pehmeämpi
Miksi moottorin venttiilit
Venttiilinvarsi elää kuumuudessa, hapossa ja liikkeessä.
Varsi liukuu ohjaimessaan miljoonia kertoja pakokaasun kuumuudessa ja happamien palamistuotteiden keskellä. Pinnoitteen on pysyttävä kovana, kiinni ja ohuena.
- Kuumuus. Lämpösyklaus 500 °C:seen kovettaa pinnoitetta eikä pehmennä sitä
- Happo. Syöpymä 0 µm 23 minuutissa 5 % H₂SO₄:ssä 100 °C:ssa, kun Cr(VI)-kovakromi menetti 7–22 µm 2–22 minuutissa
- Tartunta. Ehjä taivutus- ja naarmutustestin jälkeen
- Paksuus. 5–10 µm varressa, määritetään piirustustenne perusteella
Miten se valmistetaan
Muunnetulla linjalla.
Voimassa TripleHard® on testattu moottorin venttiileille. Jokainen asiakkaan sovellus suunnitellaan asiakkaan piirustusten perusteella ja todennetaan käyttöönotossa. Tämän sivun tulokset ovat venttiilinvarsien testeistä.
Moottorin venttiilit pinnoitetaan nykyisellä linjallanne, joka muunnetaan TripleHard®-prosessille: kemia, anodit ja niiden ohjaus vaihtuvat, eikä kaasunpesureita enää tarvita. Savroc toimittaa prosessin, kemian ja tuen.
Lue teknologiasivu Näin projekti etenee- Mikä muuttuu muunnoksessa
- Mikä säilyy nykyisestä linjasta
- SäilyyNostin ja kiskoNykyinen nostin siirtää kappaleen altaasta toiseen.
- Säilyy1 · EsikäsittelyPuhdistus, kuten nykyisellä linjalla.
- Säilyy2 · HapotusAktivoi teräspinnan, kuten nykyisellä linjalla.
- Muuttuu3 · Nikkelinen tartuntakerrosNikkelikylpy lisätään, jos linjalla ei sitä ole.
- Muuttuu4 · TripleHard® Cr(III) -kylpyKorvaa Cr(VI)-kylvyn. Anodit vaihdetaan grafiitti- tai Ti-MMO-anodeihin. Tavallinen reunaimu, ei pesuria.
- SäilyyHuuhtelut ja tasasuuntaajaHuuhtelualtaat vaiheiden välissä ja tasasuuntaaja pysyvät ennallaan.
Tekniset tiedot
Mitä on mitattu.
Täydelliset testiolosuhteet ja sääntelytilanne ovat teknologiasivulla.
| Haponkesto | 5 % H₂SO₄, 100 °C, 23 min: 0 µm, massahäviö 0 g. TripleHard® lämpökäsitelty pinnoituksen jälkeen, Cr(VI)-vertailut eivät, mikä simuloi venttiilin käyttöä noin 500 °C:ssa |
|---|---|
| Käyttäytyminen korkeassa lämpötilassa | Kovuus kasvaa, kun pinnoitetta lämpösyklataan 500 °C:seen |
| Tartunta | Taivutus- ja naarmutustesti ilman irtoamista |
| Kovuus | Kovakromin tasoa, täysi kovuus ilman lämpökäsittelyä. Mitattu vaihteluväli on teknologiasivulla |
| Pinnoitteen paksuus | 5–10 µm varressa |
Usein kysytyt kysymykset
Miksi kovuus nousee lämpösyklauksessa 500 °C:seen?
Lämpö saa kolmenarvoisessa kromikerroksessa aikaan rakennemuutoksen, joka lisää sen kovuutta. Perinteinen kovakromi sen sijaan pehmenee. Mittaustulos on teknologiasivulla.
Mitä pinnoittamossa täytyy muuttaa?
Kemia ja sen hallinta: TripleHard®-anodit lyijyanodien tilalle, sinkki- ja kupariepäpuhtauksien estäminen sekä tavallinen ilmanvaihto kaasunpesureiden sijaan. Altaat, tasasuuntaajat ja käsittelylaitteet säilyvät pitkälti ennallaan.
Kuinka paksu pinnoite on venttiilinvarressa?
Tyypillisesti 5–10 µm. Tarkka paksuus määritetään piirustustenne perusteella varren, ohjaimen ja käyttöolosuhteiden mukaan, ja se todennetaan käyttöönotossa.
Valmiina aloittamaan siirtymän pois kuudenarvoisesta kromista?
Lähettäkää meille piirustuksenne ja kappaleidenne käyttöolosuhteet. Simuloimme pinnoitteen kappaleillenne, suunnittelemme linjan tai muunnoksen kanssanne ja olemme mukana käyttöönotossa tehtaassanne.
Aloitetaan projektinne yhdessä